Gigacasting bei Bühler

Gussteile in gigantischer Grösse

Autos werden immer schwerer. Zum Gewichtsparen setzen Hersteller auf Leichtmetalllegierungen, neue Verfahren und die Integration von Bauteilen. Der grossformatige Aludruckguss Gigacasting reduziert Teilezahl, Komplexität und Gewicht, bringt jedoch neue Herausforderungen bei Unfallreparaturen.
Publiziert: 12. November 2026

Von

Andreas Senger


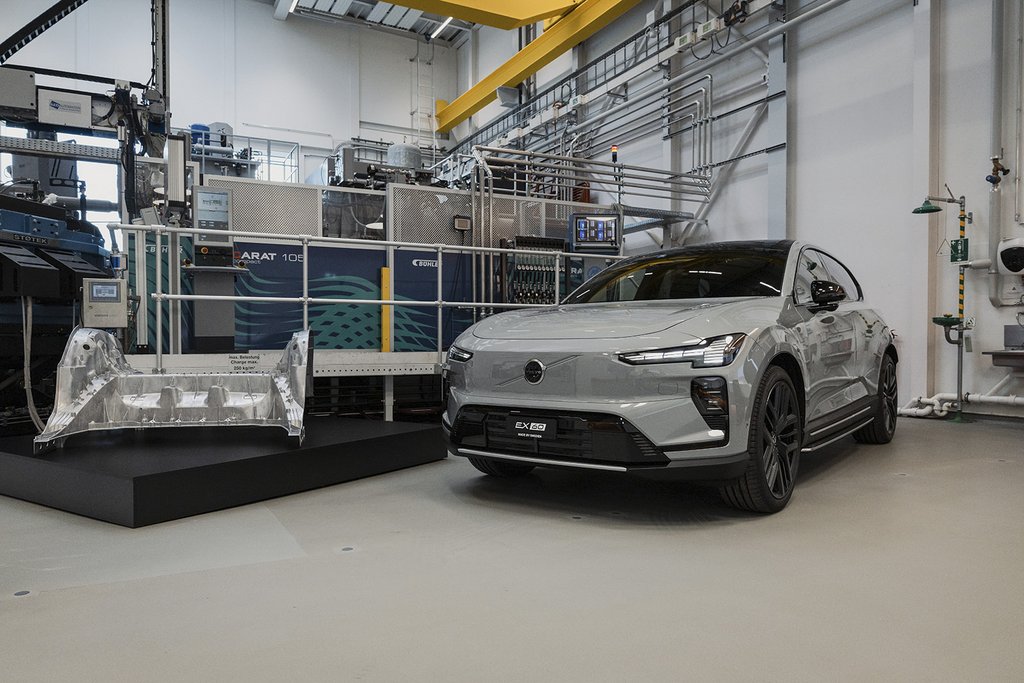
										Zwei Druckgiessanlagen von Bühler fertigen bei Volvo den hinteren Unterboden des EX60 aus über 200 kg Aluminium. Die Schliesskraft beträgt je 8400 Tonnen. Foto: Bühler
Zwei Druckgiessanlagen von Bühler fertigen bei Volvo den hinteren Unterboden des EX60 aus über 200 kg Aluminium. Die Schliesskraft beträgt je 8400 Tonnen. Foto: Bühler

Der Besuch eines Automobilherstellers fasziniert. Die Fahrzeugproduktion beginnt mit dem Karosserierohbau. Aus Hunderten, wenn nicht Tausenden einzelnen gestanzten und kaltgeformten Blechen sowie gewalzten oder gegossenen Aluminiumlegierungsteilen wird wie bei einem 3D-Puzzle durch Schweissen, Nieten, Schrauben und Verkleben die Rohkarosserie hergestellt. Das Ballett von Hunderten Robotern, die durchchoreografiert Stück für Stück zusammenbauen, ist kosten- und zeitintensiv. Der Preis ist hoch, und durch die Vielzahl der Komponenten, den Werkstoffmix und die Verbindungsteile steigt die Masse. Abhilfe schafft das sogenannte Gigacasting, bei dem grosse Fahrzeugkomponenten aus Aluminium in einem Stück gegossen werden. Das kann sowohl die Fahrzeugmasse als auch die Fertigungskosten senken.

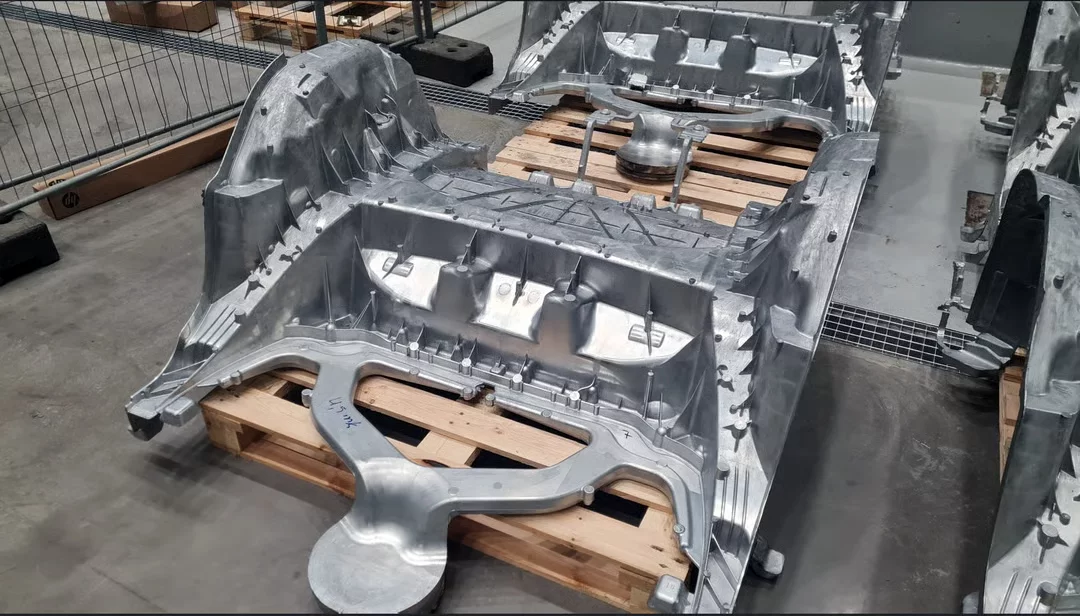
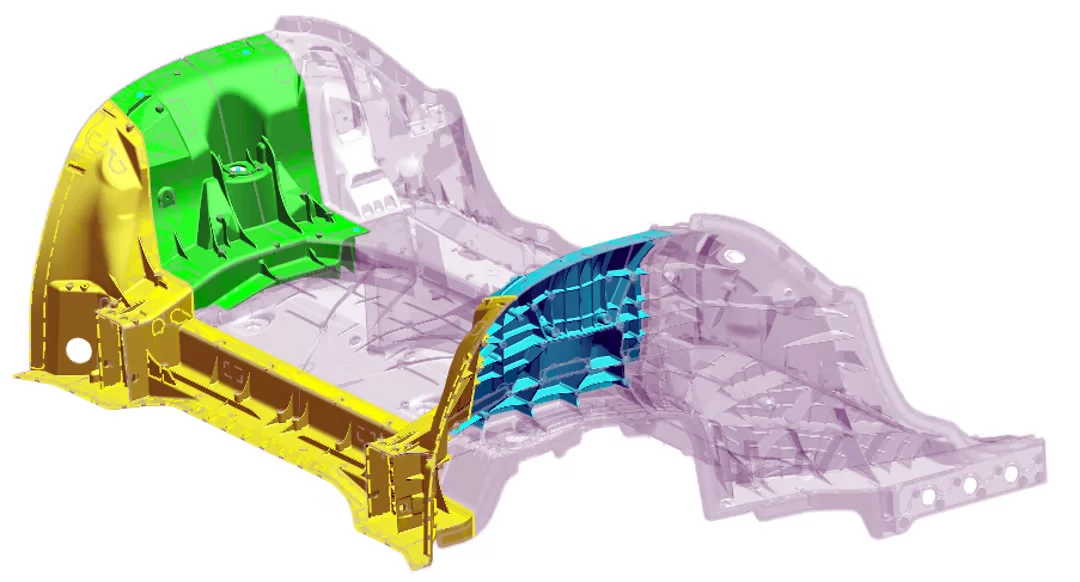
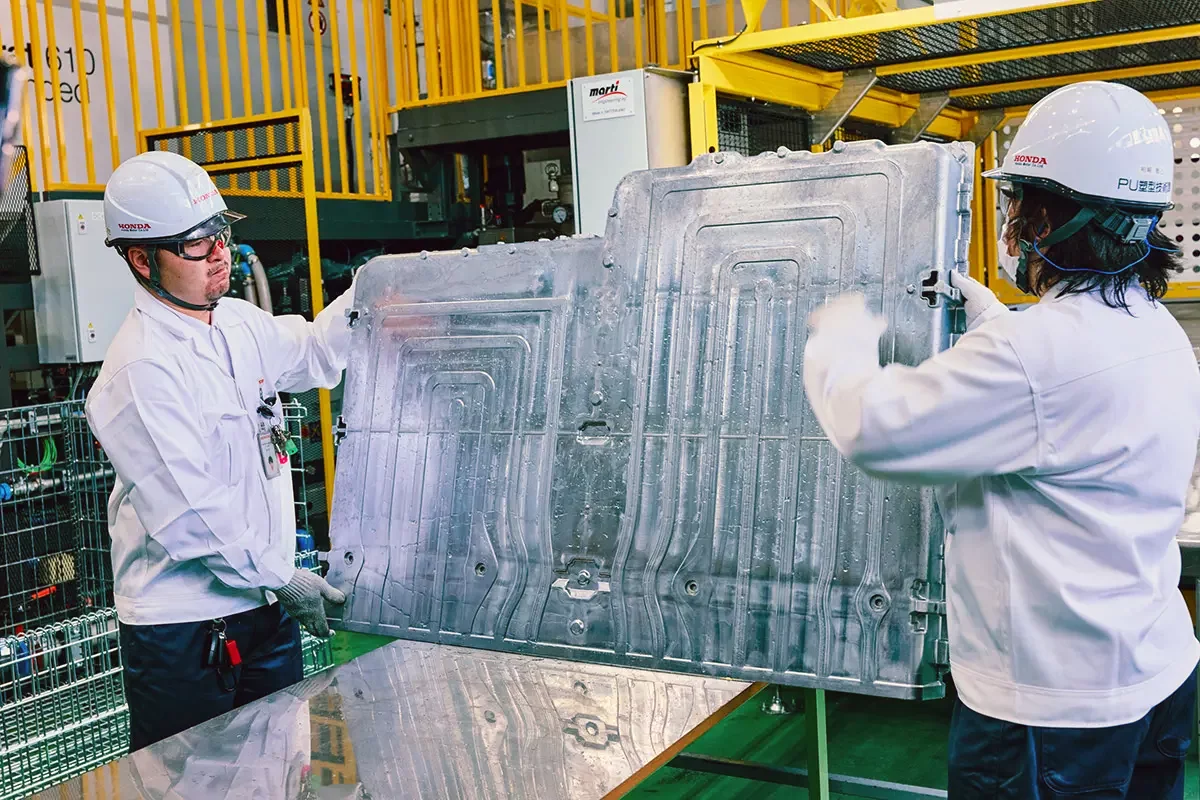
Tesla war einer der wesentlichen Treiber bei der Industrialisierung des Gigacastings. Das Unternehmen führte grossformatige Aluminium-Druckgussteile in die Grossserienproduktion ein und trieb damit die Integration zuvor separat gefertigter Karosseriekomponenten voran. Unter dem Begriff Mega- oder Gigacasting wird in der Branche verstanden, dass ganze Fahrzeugkomponenten wie Fahrzeugbodenstrukturen, Hochvoltbatteriekästen oder Radaufhängungsaufnahmen wie Federdompartien aus einem Stück gegossen werden.

Die Reduktion der Montagezeit, die einfachere Lagerhaltung und vor allem vereinfachtes Toleranzhandling waren und sind die klaren Pluspunkte. Wird eine Karosserie stückchenweise aufgebaut, muss die Qualität der Roboterfügearbeit nach jedem Prozess überwacht werden. Ein aus einem Teil gegossenes Karosserieteil ist einfacher in der Handhabung. Lediglich eine Nachbearbeitung des Gussteils ist nötig, beispielsweise das Entgraten oder Gewindeschneiden. Anschliessend folgt die Qualitätssicherung, bevor das Bauteil zur Montage gelangt.

Know-how aus der Schweiz

Um solch grosse Bauteile zu giessen, benötigen die Automobilhersteller oder -zulieferer gigantische Druckgussmaschinen. Die Firma Bühler Group aus Uzwil gehört zu den Anbietern mit einem grossen Erfahrungsschatz. Vor Kurzem wurden zwei Druckgiessanlagen an Volvo geliefert und in Betrieb gesetzt. Die Anlagen vom Typ Carat 840 weisen enorme Dimensionen auf. Eine Megacasting-Zelle ist 7,6 Meter hoch, benötigt ca. 160 Quadratmeter Fläche und wiegt im vollständig installierten Zustand mehr als 1000 Tonnen. Das Volvo-Werk Torslanda liegt 12 Kilometer von Göteborg entfernt. Es brauchte rund 120 Lastwagenladungen, um die Einzelteile der Giessmaschinen an ihren Bestimmungsort zu bringen.

Um das Heckteil des Volvo EX60 zu giessen, ist eine 130 Tonnen schwere Form notwendig. Diese wurde so konzipiert, dass einzelne Abschnitte ausgetauscht werden können, falls Änderungen in der Konstruktion eingepflegt werden müssen. Die Werkzeugform wird mit 8400 Tonnen Schliesskraft zusammengepresst, bevor innerhalb von Millisekunden mehr als 200 Kilogramm flüssige Aluminiumlegierung mit einem Druck von über 400 bar in die Form geschossen wird.

Dass Megacasting an Fahrt gewinnt, zeigt der Auftragsstand für die Bühler Group: Acht der zehn grössten Automobilhersteller haben sich für diese Produktionsmethode entschieden, und Bühler liefert an fünf dieser Hersteller seine Megacasting-Maschinen. Die Investitionskosten für Automobilhersteller sind enorm. Entsprechend werden auch Automobilzulieferer ins Boot geholt, die als verlängerte Werkbank die Gussteile produzieren und ans Montageband liefern.

Nebst dem Giess-Know-how ist auch die angepasste Aluminiumlegierung wichtig. Beim Giessprozess von bis zu 1,5 Meter langen Teilen ist es gegeben, dass sich die Teile beim Abkühlen verziehen. Dies muss bei der Werkstoffwahl und beim Giessvorgang berücksichtigt werden. Bevor die Serienproduktion startet, sind viele thermische Simulationen eines Neuteils notwendig. Zudem wird der Giessprozess am Computer simuliert und die Werkzeugtemperierung vor dem Einschiessen der flüssigen Aluminiumlegierung festgelegt.

Für welche Fahrzeuge ist Gigacasting interessant?

Wenn die Masse durch smarte Konstruktion reduziert und die Hochvoltbatterie in der Skateboard-Plattform untergebracht wird, bietet sich Gigacasting an. Die Palette reicht vom Hochvoltbatteriegehäuse bis zu Karosseriebauteilen des Fahrzeugunterbodens. Toyota plant für die nächste BEV-Generation, den Vorder-, Mittel- und Hinterwagen aus drei grossen Gigacasting-Teilen herzustellen. Um die Kosten gering zu halten, sind allerdings grosse Produktionsmengen nötig. Etablierte Hersteller tun sich eher schwer daran, ihre Produktionsstätten umzustellen.

Asiatische Fahrzeugmarken haben in den vergangenen Jahren im Bereich Gigacasting aufgerüstet. Vor allem chinesische Hersteller, die neue Produktionsanlagen auf die grüne Wiese bauen, fokussieren sich auf diese Produktionsmöglichkeit. Aber auch japanische und südkoreanische sowie einige europäische Hersteller verringern dank Grossdruckgussmaschinen die Anzahl ihrer Karosseriebauteile.

Allerdings wird die Grösse der Bauteile auch limitiert: Der Traum, den Unterboden eines Fahrzeugs vollständig aus einem Stück zu giessen, lässt sich aufgrund der Grösse der Maschine (noch) nicht umsetzen. Um die Produktion flexibel zu gestalten, ist die Fokussierung auf ein grosses Plattformgussteil nicht interessant. Die Kombination von grossen Gussteilen (bei verschiedenen Fahrzeugmodellen identisch) und individuellen, kleineren Teilen erscheint die sinnvollere und optimalere Kombination zu sein.

Herausforderung Unfallreparatur

Die Vorteile der Produktion von Fahrzeugen mit Grossgiessteilen liegen auf der Hand. Bei der Reparatur bestehen aber einige Herausforderungen, welche die Karosseriereparaturbetriebe fordern. Werden Grossgussteile bei einem Unfall beschädigt, können diese Partien nur repariert werden, indem sie herausgetrennt, mit einem originalen Karosserie-Reparaturteil ersetzt und dann wieder eingeschweisst werden. Da es sich beim Vorder- und Hinterwagen meist um Bauteile handelt, auf die hohe Kräfte einwirken, muss die Reparaturmöglichkeit vom Hersteller wohlüberlegt sein. Die Krafteinleitung über die Radaufhängungsteile und die Aufnahme der Hochvoltbatterie wurden bereits bei der Konstruktion des Bauteils berücksichtigt.

Dadurch ist eigentlich nur ein kompletter Austausch eines Grossgussteils oder der erwähnte Teilersatz möglich. Kann ein Teilersatz durchgeführt werden, muss der Automobilhersteller die Reparaturzonen definieren und entsprechende Teile im Markt anbieten. Die Karosserieinstandsteller stehen somit vor neuen Fragen: Wo darf geschnitten und wo geschweisst werden? Dürfen Gussteile gerichtet werden? Welche Verformungen sind zulässig und wie können Mikrorisse in der Aluminiumlegierung detektiert werden? Nach der Instandstellung muss der Reparateur die Crashsicherheit gewährleisten können.

Stellt ein Werkstattprofi bei der Wartung eine veränderte Lenkgeometrie fest, müssen mögliche Ursachen systematisch abgeklärt werden. Neben der Sichtkontrolle der Radaufhängung sind je nach Befund eine Überprüfung der Fahrwerkskomponenten, eine Karosserievermessung und die Prüfung nach Herstellervorgaben erforderlich. Verdeckte Schäden an strukturellen Gussteilen lassen sich durch eine reine Sichtkontrolle nicht in jedem Fall ausschliessen.

Wie geht es im Karosserierohbau weiter?

Die Entwicklung grossformatiger Druckgiessanlagen wird insbesondere in China weiter vorangetrieben. Anlagen mit Schliesskräften in der Grössenordnung von 12 000 Tonnen werden bereits eingesetzt beziehungsweise für weitere Anwendungen erschlossen. Entscheidend ist dabei nicht allein die maximale Schliesskraft, sondern die wirtschaftliche und konstruktive Eignung des Verfahrens für das jeweilige Fahrzeug. Insbesondere bei BEV verlagert sich die Konstruktion zu «Cell-to-Body» (CTB).

Gemeint ist damit die Möglichkeit, die Hochvoltbatterie nicht mehr als eigenes Bauteil zu konstruieren («Cell-to-Pack») und unter das Fahrzeug zu schrauben, sondern die Zellen in den Fahrzeugboden zu verbauen. Dadurch entfällt ein Hochvoltbatterierahmen. BYD baut einige ihrer BEV-Modelle so. Für die Werkstatt ändert sich auf den ersten Blick nicht viel. Wird ein CTB-Fahrzeug bei einem Unfall beschädigt, gestaltet sich die Reparatur noch aufwendiger.

Bevor die Spenglerei den Unfallschaden karosserieseitig reparieren kann, müssen die Batteriemodule entfernt werden. Insbesondere bei Unfallautos sind vermehrt Werkstattprofis gefragt, die über die HV3-Ausbildung verfügen und die herstellerspezifischen Produktschulungen absolviert haben. Gigacasting in Verbindung mit CTB wird die Grund- und Weiterbildung des Berufsverbandes carroserie suisse tangieren. Der AGVS ist mit der Hochvoltausbildung in der Grundbildung und den Kompetenzbereichen Z4 und P2 in der Weiterbildung zum/zur Automobildiagnostiker:in zukunftsgerichtet aufgestellt.