Gigacasting presso Bühler

Pezzi fusi di dimensioni gigantesche

Le auto diventano sempre più pesanti. Per ridurre il peso, i costruttori puntano su leghe di metalli leggeri, nuovi processi e l’integrazione dei componenti. La fusione a pressione di alluminio su larga scala, denominata “Gigacasting”, riduce il numero di componenti, la complessità e il peso, ma comporta nuove sfide nelle riparazioni in caso di incidente.
Pubblicato: 12 novembre 2026

Di

Andreas Senger


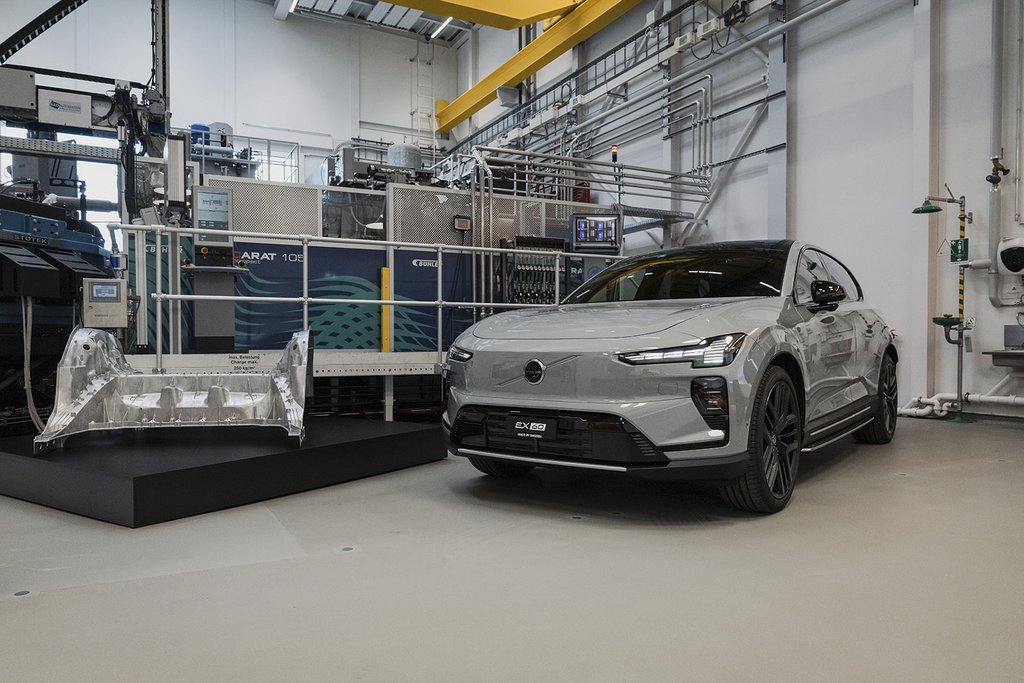
										Due impianti di pressofusione della Bühler producono presso Volvo il sottoscocca posteriore dell’EX60 utilizzando oltre 200 kg di alluminio. La forza di chiusura è di 8400 tonnellate per ciascun impianto. Foto: Bühler
Due impianti di pressofusione della Bühler producono presso Volvo il sottoscocca posteriore dell’EX60 utilizzando oltre 200 kg di alluminio. La forza di chiusura è di 8400 tonnellate per ciascun impianto. Foto: Bühler

La visita a una casa automobilistica è affascinante. La produzione delle vetture inizia con la realizzazione del telaio grezzo. Da centinaia, se non migliaia, di singole lamiere stampate e formate a freddo, nonché da componenti in lega di alluminio laminati o fusi, viene realizzata la scocca grezza, come in un puzzle 3D, mediante saldatura, rivettatura, avvitamento e incollaggio. Il «balletto» di centinaia di robot, che assemblano pezzo per pezzo secondo una coreografia prestabilita, è dispendioso in termini di costi e tempo. Il prezzo è elevato e, a causa della moltitudine di componenti, della combinazione di materiali e degli elementi di giunzione, la massa aumenta. La soluzione è rappresentata dal cosiddetto «gigacasting», in cui grandi componenti del veicolo in alluminio vengono fusi in un unico pezzo. Ciò può ridurre sia la massa del veicolo che i costi di produzione.

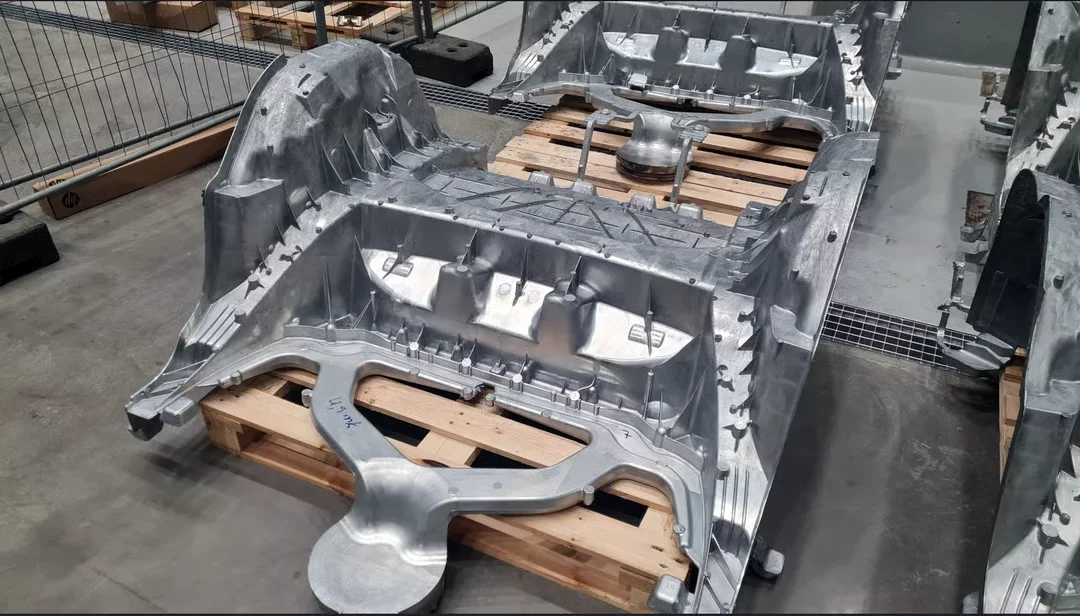
Tesla è stata uno dei principali motori dell’industrializzazione del gigacasting. L’azienda ha introdotto nella produzione in grande serie componenti in alluminio pressofuso di grandi dimensioni, promuovendo così l’integrazione di parti della carrozzeria precedentemente prodotte separatamente. Nel settore, con il termine «mega-» o «gigacasting» si intende la fusione in un unico pezzo di interi componenti del veicolo, quali le strutture del pianale, gli alloggiamenti delle batterie ad alta tensione o i supporti delle sospensioni, come le parti dei montanti delle molle.

La riduzione dei tempi di montaggio, la maggiore facilità di stoccaggio e, soprattutto, la gestione semplificata delle tolleranze erano e rimangono i chiari vantaggi. Se una carrozzeria viene assemblata pezzo per pezzo, la qualità del lavoro di giunzione eseguito dai robot deve essere monitorata dopo ogni processo. Un componente della carrozzeria fuso in un unico pezzo è più semplice da gestire. È necessaria solo una lavorazione di finitura del pezzo fuso, ad esempio la sbavatura o la filettatura. Segue poi il controllo qualità, prima che il componente venga inviato al montaggio.

Competenze dalla Svizzera

Per fondere componenti di tali dimensioni, le case automobilistiche e i fornitori del settore necessitano di gigantesche macchine per la pressofusione. L’azienda Bühler Group di Uzwil è tra i fornitori con una vasta esperienza in questo campo. Recentemente sono stati consegnati e messi in funzione due impianti di pressofusione presso Volvo. Gli impianti, del tipo Carat 840, presentano dimensioni enormi. Una cella Megacasting è alta 7,6 metri, occupa una superficie di circa 160 metri quadrati e, una volta completamente installata, pesa più di 1000 tonnellate. Lo stabilimento Volvo di Torslanda si trova a 12 chilometri da Göteborg. Sono stati necessari circa 120 carichi di camion per trasportare i singoli componenti delle macchine di colata a destinazione.

Per fondere la parte posteriore della Volvo EX60 è necessario uno stampo del peso di 130 tonnellate. Questo è stato progettato in modo tale che singole sezioni possano essere sostituite qualora fosse necessario apportare modifiche al progetto. Lo stampo viene compresso con una forza di chiusura di 8.400 tonnellate, prima che, nel giro di pochi millisecondi, oltre 200 chilogrammi di lega di alluminio liquida vengano iniettati nello stampo a una pressione superiore a 400 bar.

Il fatto che il megacasting stia prendendo piede è dimostrato dal portafoglio ordini del Gruppo Bühler: otto delle dieci maggiori case automobilistiche hanno optato per questo metodo di produzione e Bühler fornisce le proprie macchine per il megacasting a cinque di questi produttori. I costi di investimento per le case automobilistiche sono enormi. Di conseguenza, vengono coinvolti anche i fornitori automobilistici, che, fungendo da «banco di lavoro esteso», producono i pezzi fusi e li consegnano alla linea di montaggio.

Oltre al know-how nella fusione, è importante anche l’lega di alluminio adeguata. Nel processo di fusione di pezzi lunghi fino a 1,5 metri, è inevitabile che i pezzi si deformino durante il raffreddamento. Questo aspetto deve essere preso in considerazione nella scelta del materiale e nel processo di fusione. Prima dell’avvio della produzione in serie, sono necessarie numerose simulazioni termiche di un nuovo componente. Inoltre, il processo di fusione viene simulato al computer e la regolazione della temperatura dello stampo viene definita prima dell’iniezione della lega di alluminio liquida.

Per quali veicoli è interessante il Gigacasting?

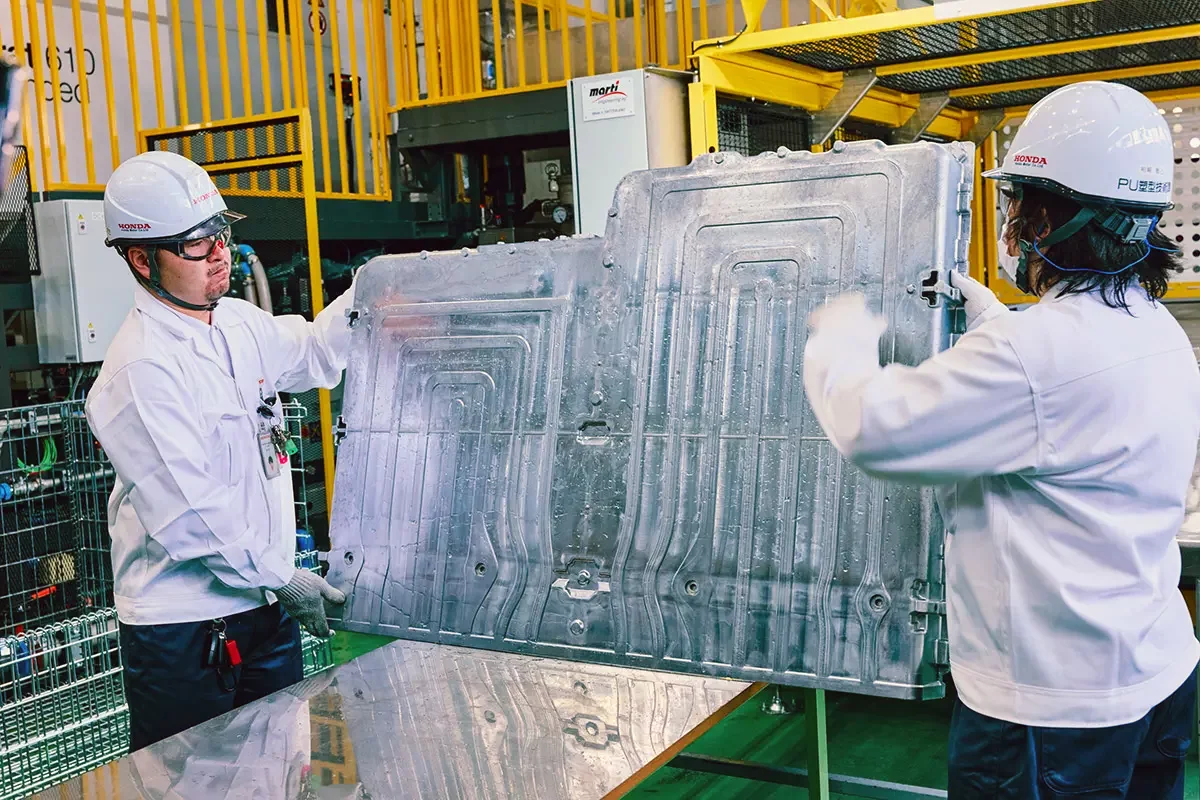
Se il peso viene ridotto grazie a una progettazione intelligente e la batteria ad alta tensione viene alloggiata nella piattaforma a skateboard, il gigacasting rappresenta la soluzione ideale. La gamma spazia dall’alloggiamento della batteria ad alta tensione ai componenti della carrozzeria del sottoscocca del veicolo. Per la prossima generazione di veicoli elettrici a batteria (BEV), Toyota prevede di realizzare la parte anteriore, quella centrale e quella posteriore del veicolo utilizzando tre grandi componenti realizzati con la tecnica del gigacasting. Per contenere i costi, tuttavia, sono necessari grandi volumi di produzione. I produttori affermati hanno qualche difficoltà a riorganizzare i propri impianti di produzione.

Negli ultimi anni, i marchi automobilistici asiatici hanno potenziato le proprie capacità nel settore del Gigacasting. Soprattutto i produttori cinesi, che stanno costruendo nuovi impianti di produzione ex novo, si stanno concentrando su questa opzione produttiva. Ma anche i produttori giapponesi e sudcoreani, così come alcuni europei, stanno riducendo il numero dei componenti della carrozzeria grazie alle grandi macchine per la pressofusione.

Tuttavia, anche le dimensioni dei componenti sono limitate: il sogno di fondere il sottoscocca di un veicolo interamente in un unico pezzo non è (ancora) realizzabile a causa delle dimensioni della macchina. Per garantire flessibilità nella produzione, concentrarsi su un unico grande componente fuso per piattaforma non è una scelta interessante. La combinazione di grandi pezzi fusi (identici per diversi modelli di veicoli) e di singoli pezzi più piccoli sembra essere la soluzione più sensata e ottimale.

La sfida della riparazione post-incidente

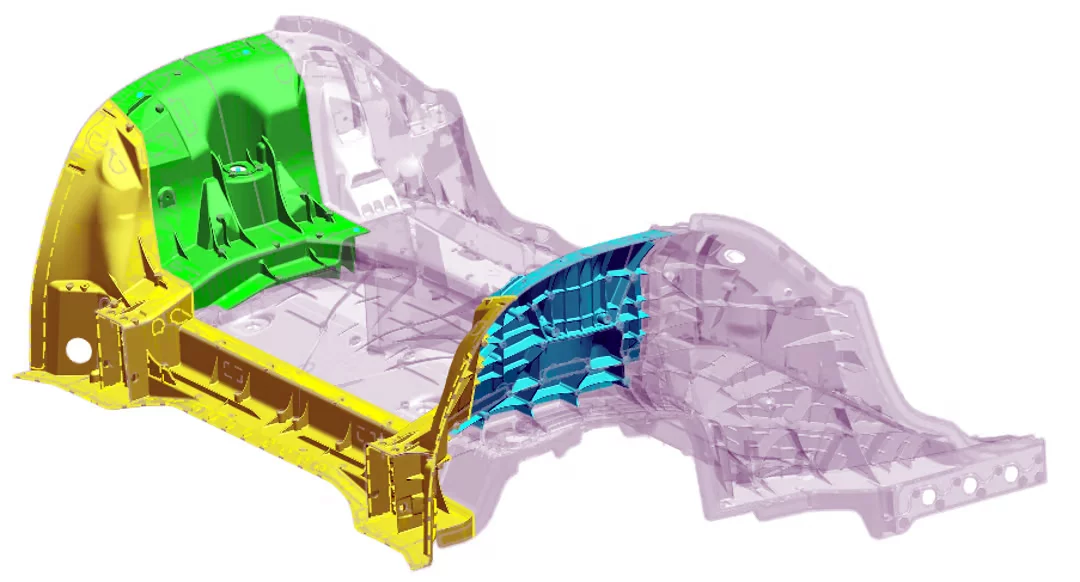
I vantaggi della produzione di veicoli con componenti fusi di grandi dimensioni sono evidenti. Tuttavia, in fase di riparazione si presentano alcune difficoltà che mettono alla prova le officine di carrozzeria. Se i componenti fusi di grandi dimensioni vengono danneggiati in un incidente, queste parti possono essere riparate solo separandole, sostituendole con un ricambio originale per la carrozzeria e poi saldandole nuovamente. Poiché la parte anteriore e quella posteriore del veicolo sono per lo più componenti sottoposti a forze elevate, la possibilità di riparazione deve essere attentamente valutata dal costruttore. La trasmissione delle forze attraverso i componenti delle sospensioni e il supporto della batteria ad alta tensione sono stati già presi in considerazione in fase di progettazione del componente.

Di conseguenza, in pratica è possibile solo la sostituzione completa di un grande pezzo fuso o la sostituzione parziale menzionata. Se è possibile effettuare una sostituzione parziale, il costruttore automobilistico deve definire le zone di riparazione e mettere a disposizione sul mercato i ricambi corrispondenti. I carrozzieri si trovano quindi di fronte a nuove domande: dove è consentito tagliare e dove saldare? È possibile raddrizzare i pezzi fusi? Quali deformazioni sono ammesse e come si possono individuare le microfessurazioni nella lega di alluminio? Dopo la riparazione, il riparatore deve essere in grado di garantire la sicurezza in caso di urto.

Se un tecnico dell’officina rileva una geometria dello sterzo alterata durante la manutenzione, è necessario chiarire sistematicamente le possibili cause. Oltre al controllo visivo delle sospensioni, a seconda dei risultati osservati, sono necessari una verifica dei componenti del telaio, una misurazione della carrozzeria e un controllo secondo le specifiche del costruttore. I danni nascosti ai componenti strutturali in ghisa non possono essere esclusi in ogni caso con un semplice controllo visivo.

Quali sono i prossimi passi nella realizzazione della scocca grezza?

Lo sviluppo di impianti di pressofusione di grandi dimensioni prosegue con particolare slancio soprattutto in Cina. Impianti con forze di chiusura dell’ordine di 12.000 tonnellate sono già in uso o vengono sviluppati per ulteriori applicazioni. In questo contesto, non è determinante solo la forza di chiusura massima, ma anche l’idoneità economica e costruttiva del processo per il veicolo in questione. In particolare nel caso dei veicoli elettrici a batteria (BEV), la progettazione si sta orientando verso il modello «Cell-to-Body» (CTB).

Con questo si intende la possibilità di non progettare più la batteria ad alta tensione come componente a sé stante («Cell-to-Pack») da fissare sotto il veicolo, ma di integrare le celle direttamente nel pianale del veicolo. In questo modo viene meno la necessità di un telaio per la batteria ad alta tensione. BYD costruisce alcuni dei suoi modelli BEV in questo modo. A prima vista, per l’officina non cambia molto. Se un veicolo CTB viene danneggiato in un incidente, la riparazione risulta ancora più complessa.

Prima che la carrozzeria possa riparare i danni da incidente alla carrozzeria, è necessario rimuovere i moduli della batteria. Soprattutto nel caso di auto incidentate, cresce la richiesta di professionisti delle officine che abbiano seguito la formazione HV3 e completato i corsi di formazione specifici del produttore. Il Gigacasting, in combinazione con il CTB, avrà ripercussioni sulla formazione iniziale e continua dell’associazione professionale carroserie suisse. UPSA è orientata al futuro grazie alla formazione sull’alta tensione nella formazione di base e nelle aree di competenza Z4 e P2 nella formazione continua per diventare meccanico diagnostico d'automobile.