Gigacasting chez Bühler

Pièces moulées de taille gigantesque

Les voitures sont de plus en plus lourdes. Pour réduire leur poids, les constructeurs misent sur les alliages de métaux légers, de nouveaux procédés et l’intégration de composants. Le moulage sous pression d’aluminium de grande taille, appelé « Gigacasting », permet de réduire le nombre de pièces, la complexité et le poids, mais pose de nouveaux défis en matière de réparations après accident.
Publié: 12 novembre 2026

De

Andreas Senger


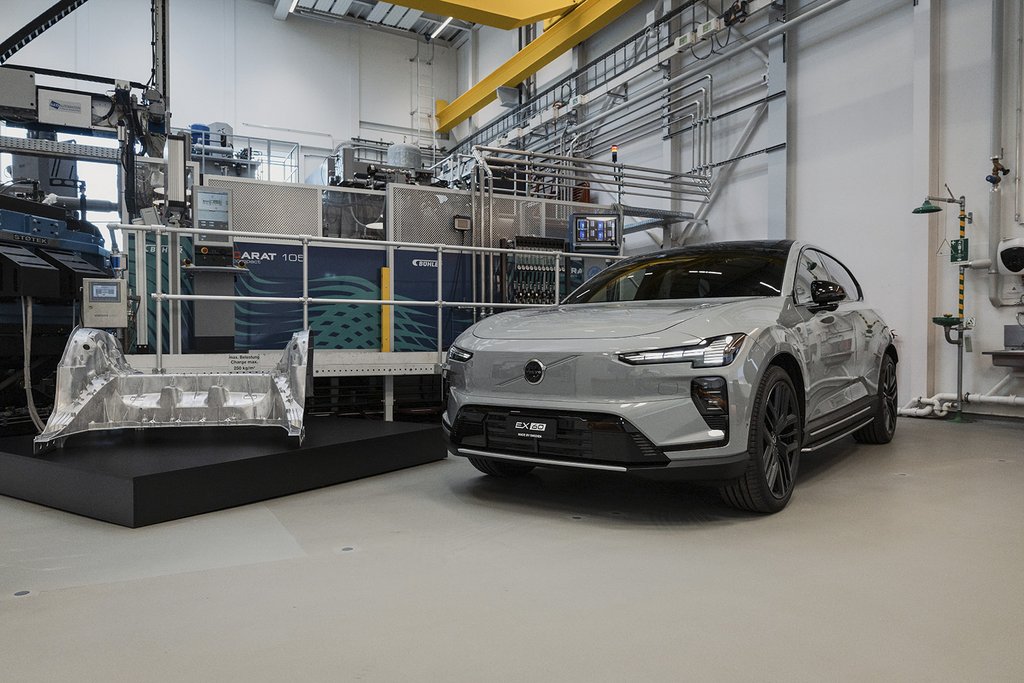
										Deux lignes de moulage sous pression de Bühler fabriquent chez Volvo le châssis arrière de l’EX60 à partir de plus de 200 kg d’aluminium. La force de fermeture est de 8 400 tonnes pour chacune d’entre elles. Photo : Bühler
Deux lignes de moulage sous pression de Bühler fabriquent chez Volvo le châssis arrière de l’EX60 à partir de plus de 200 kg d’aluminium. La force de fermeture est de 8 400 tonnes pour chacune d’entre elles. Photo : Bühler

La visite d’un constructeur automobile est fascinante. La production automobile commence par le montage de la structure brute de la carrosserie. À partir de centaines, voire de milliers de tôles individuelles découpées et formées à froid, ainsi que de pièces en alliage d’aluminium laminées ou moulées, la carrosserie brute est assemblée, à la manière d’un puzzle en 3D, par soudage, rivetage, vissage et collage. Ce « ballet » de centaines de robots, qui assemblent pièce par pièce selon une chorégraphie précise, est coûteux et prend beaucoup de temps. Le prix est élevé, et la masse augmente en raison de la multitude de composants, de la combinaison des matériaux et des pièces d’assemblage. Le « gigacasting » apporte une solution : il s’agit de couler de grands composants automobiles en aluminium d’un seul tenant. Cela permet de réduire à la fois la masse du véhicule et les coûts de fabrication.

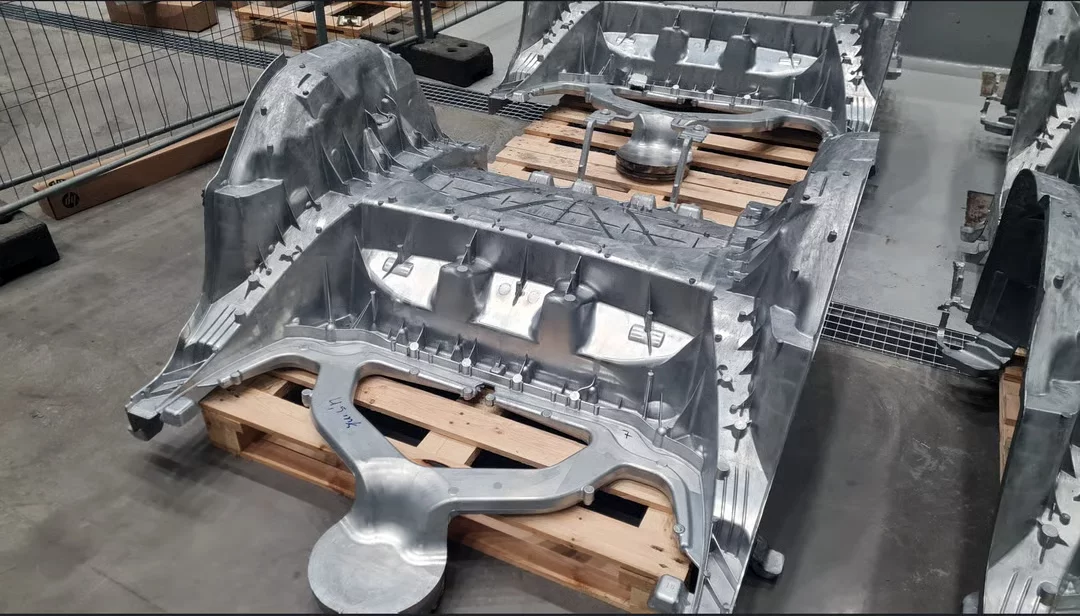
Tesla a été l’un des principaux moteurs de l’industrialisation du « gigacasting ». L’entreprise a introduit des pièces moulées sous pression en aluminium de grande taille dans la production en grande série, favorisant ainsi l’intégration de composants de carrosserie auparavant fabriqués séparément. Dans le secteur, les termes « méga-coulage » ou « gigacasting » désignent le moulage en une seule pièce de composants complets du véhicule, tels que les structures de plancher, les boîtiers de batteries haute tension ou les supports de suspension, comme les ensembles de ressorts.

La réduction du temps de montage, la simplification de la gestion des stocks et, surtout, la gestion simplifiée des tolérances ont été et restent des avantages évidents. Lorsqu’une carrosserie est assemblée pièce par pièce, la qualité du travail d’assemblage robotisé doit être contrôlée après chaque processus. Une pièce de carrosserie moulée d’un seul tenant est plus facile à manipuler. Seule une finition de la pièce moulée est nécessaire, par exemple l’ébavurage ou le filetage. Vient ensuite le contrôle qualité, avant que la pièce ne soit acheminée vers l’assemblage.

Un savoir-faire suisse

Pour couler des pièces d’une telle taille, les constructeurs automobiles et leurs équipementiers ont besoin de machines de moulage sous pression gigantesques. La société Bühler Group, basée à Uzwil, fait partie des fournisseurs disposant d’une grande expérience dans ce domaine. Récemment, deux installations de moulage sous pression ont été livrées à Volvo et mises en service. Les installations de type Carat 840 présentent des dimensions impressionnantes. Une cellule Megacasting mesure 7,6 mètres de haut, occupe une surface d’environ 160 mètres carrés et pèse, une fois entièrement installée, plus de 1 000 tonnes. L’usine Volvo de Torslanda est située à 12 kilomètres de Göteborg. Il a fallu environ 120 chargements de camions pour acheminer les différentes pièces des machines de moulage jusqu’à leur destination.

Pour couler la partie arrière de la Volvo EX60, un moule de 130 tonnes est nécessaire. Celui-ci a été conçu de manière à ce que certaines sections puissent être remplacées si des modifications doivent être apportées à la conception. Le moule est comprimé avec une force de fermeture de 8 400 tonnes, avant que, en quelques millisecondes, plus de 200 kilogrammes d’alliage d’aluminium liquide ne soient injectés dans le moule à une pression supérieure à 400 bars.

Le carnet de commandes du groupe Bühler témoigne de l’essor du « Megacasting » : huit des dix plus grands constructeurs automobiles ont opté pour cette méthode de production, et Bühler fournit ses machines de « Megacasting » à cinq d’entre eux. Les coûts d’investissement pour les constructeurs automobiles sont colossaux. C’est pourquoi on fait également appel à des équipementiers automobiles, qui, agissant comme un prolongement de l’atelier de production, fabriquent les pièces moulées et les livrent à la chaîne de montage.

Outre le savoir-faire en matière de moulage, l’alliage d’aluminium adapté est également essentiel. Lors du moulage de pièces pouvant atteindre 1,5 mètre de long, il est inévitable que celles-ci se déforment en refroidissant. Ce phénomène doit être pris en compte lors du choix du matériau et du processus de moulage. Avant le lancement de la production en série, de nombreuses simulations thermiques d’une nouvelle pièce sont nécessaires. De plus, le processus de moulage est simulé sur ordinateur et la régulation de la température du moule est définie avant l’injection de l’alliage d’aluminium liquide.

Pour quels véhicules le Gigacasting est-il intéressant ?

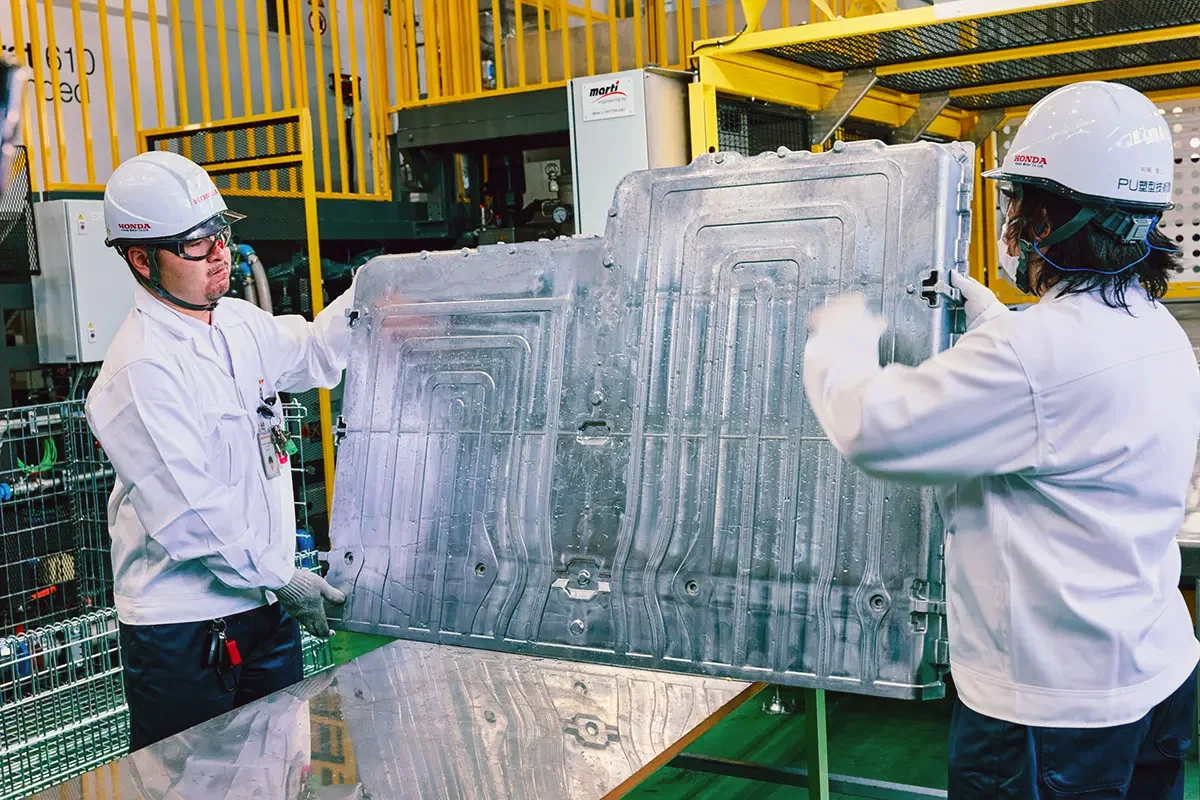
Si la masse est réduite grâce à une conception intelligente et que la batterie haute tension est logée dans la plate-forme, le « gigacasting » s’impose comme la solution idéale. La gamme s’étend du boîtier de la batterie haute tension aux éléments de carrosserie du soubassement du véhicule. Pour sa prochaine VEB de véhicules électriques à batterie (BEV), Toyota prévoit de fabriquer les parties avant, centrale et arrière du véhicule à partir de trois grandes pièces moulées par gigacasting. Toutefois, pour maintenir les coûts à un niveau bas, il est nécessaire d’atteindre des volumes de production importants. Les constructeurs établis ont toutefois du mal à adapter leurs sites de production.

Ces dernières années, les marques automobiles asiatiques se sont dotées de moyens accrus dans le domaine du « gigacasting ». Ce sont surtout les constructeurs chinois, qui construisent de nouvelles usines en pleine campagne, qui se concentrent sur cette méthode de production. Mais les constructeurs japonais et sud-coréens, ainsi que certains constructeurs européens, réduisent eux aussi le nombre de leurs composants de carrosserie grâce à des machines de moulage sous haute pression.

La taille des pièces est toutefois limitée : le rêve de couler le châssis d’un véhicule entièrement d’un seul tenant ne peut pas (encore) être réalisé en raison de la taille de la machine. Pour garantir la flexibilité de la production, il n’est pas intéressant de se concentrer sur une seule grande pièce moulée de plateforme. La combinaison de grandes pièces moulées (identiques pour différents modèles de véhicules) et de pièces individuelles plus petites semble être la solution la plus judicieuse et la plus optimale.

Le défi de la réparation après un accident

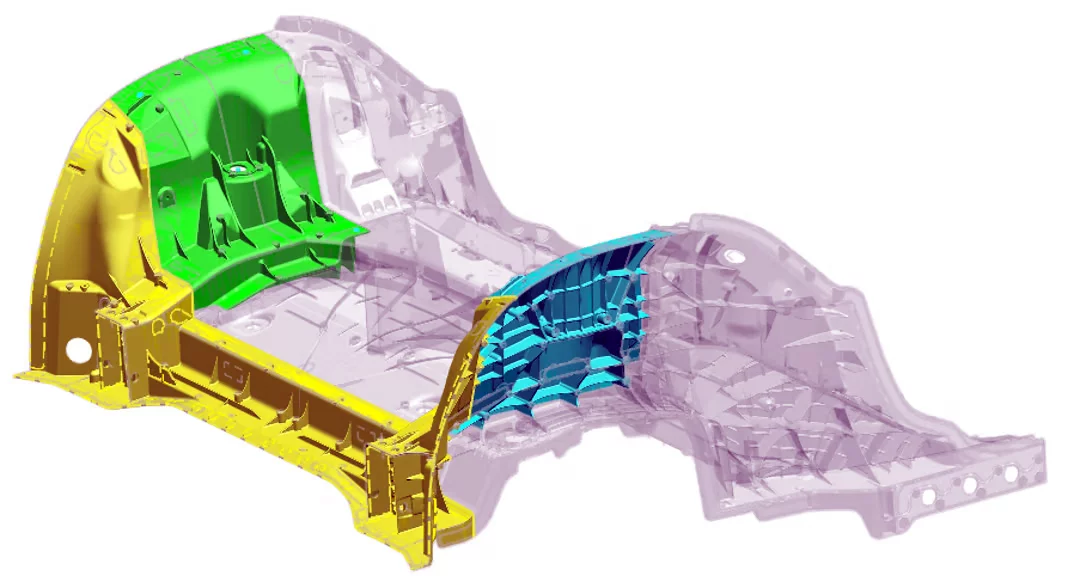
Les avantages de la production de véhicules comportant des pièces moulées de grande taille sont évidents. La réparation pose toutefois certains défis qui mettent à rude épreuve les ateliers de carrosserie. Lorsque des pièces moulées de grande taille sont endommagées lors d’un accident, ces parties ne peuvent être réparées qu’en les découpant, en les remplaçant par une pièce de carrosserie d’origine, puis en les ressoudant. Comme les parties avant et arrière du véhicule sont généralement des composants soumis à des forces importantes, la possibilité de réparation doit être mûrement réfléchie par le constructeur. La transmission des forces via les éléments de suspension et le logement de la batterie haute tension ont déjà été pris en compte lors de la conception du composant.

De ce fait, seule une substitution complète d’une pièce moulée de grande taille ou le remplacement partiel mentionné ci-dessus est en réalité possible. Si un remplacement partiel peut être effectué, le constructeur automobile doit définir les zones de réparation et proposer les pièces correspondantes sur le marché. Les carrossiers sont donc confrontés à de nouvelles questions : où peut-on découper et où peut-on souder ? Les pièces moulées peuvent-elles être redressées ? Quelles déformations sont admissibles et comment détecter les microfissures dans l’alliage d’aluminium ? Après la réparation, le réparateur doit pouvoir garantir la sécurité en cas de collision.

Si un professionnel de l’atelier constate une modification de géométrie des trains roulants lors de entretien, les causes possibles doivent être systématiquement élucidées. Outre l’inspection visuelle de la suspension, il est nécessaire, en fonction des résultats, de procéder à une vérification des composants du châssis, à un alignement de la carrosserie et à un contrôle conformément aux spécifications du constructeur. Un simple contrôle visuel ne permet pas toujours d’exclure la présence de dommages cachés sur les pièces moulées structurelles.

Quelle est la suite du processus de fabrication de la structure brute de la carrosserie ?

Le développement d’installations de moulage sous pression de grand format se poursuit, notamment en Chine. Des installations dotées de forces de fermeture de l’ordre de 12 000 tonnes sont déjà utilisées ou en cours d’adaptation pour d’autres applications. Ce qui est déterminant ici, ce n’est pas seulement la force de fermeture maximale, mais aussi l’adéquation économique et technique du procédé au véhicule concerné. Dans le cas VEB en particulier, la conception évolue vers le « Cell-to-Body » (CTB).

Cela signifie qu’il n’est plus nécessaire de concevoir la batterie haute tension comme un composant distinct (« Cell-to-Pack ») et de la visser sous le véhicule, mais que les cellules sont intégrées directement dans le plancher du véhicule. Cela permet de se passer d’un châssis de batterie haute tension. BYD construit certains de ses VEB de véhicules électriques à batterie (BEV) de cette manière. À première vue, cela ne change pas grand-chose pour les atelier. Si un véhicule CTB est endommagé lors d’un accident, la réparation s’avère encore plus complexe.

Avant que le carrossier puisse réparer les dommages causés par l’accident au niveau de la carrosserie, les modules de batterie doivent être retirés. C’est notamment sur les véhicules accidentés que l’on sollicite de plus en plus des professionnels des ateliers ayant suivi la formation HV3 et les formations spécifiques aux produits des constructeurs. Le « Gigacasting », associé au CTB, aura des répercussions sur la formation initiale et continue de l’association professionnelle « carroserie suisse ». UPSA est parée pour l’avenir grâce à la formation haute tension intégrée à la formation de base et aux domaines de compétence Z4 et P2 dans la formation continue de diagnosticien d’automobiles.